
Diversos mètodes de tall de màquina de tall làser.
El tall per làser és un mètode de processament sense contacte amb alta energia i bona densitat de controlabilitat. El feix làser està enfocat per formar un punt de llum amb alta densitat d'energia, que té moltes característiques quan s'aplica al tall. Hi ha principalment quatre mètodes de tall diferents per al tall làser per tal de fer front a diferents situacions.
 |  |  |
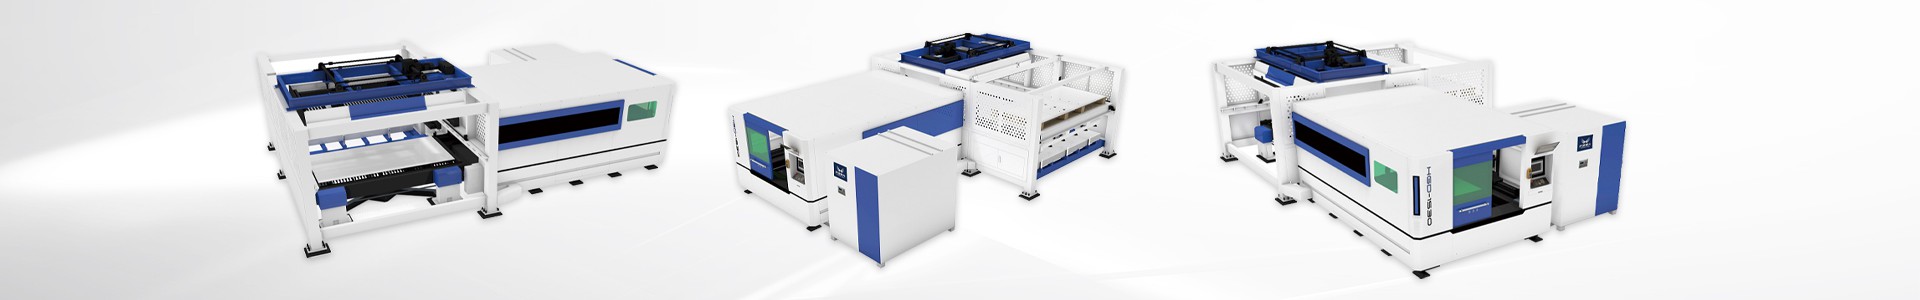
| Màquina de tall làser de taula llançadora | Màquina de tall làser d'una sola taula | Màquina de tall làser de canonades |
Tall per fusió
En la fusió i el tall làser, la peça es fon parcialment i el material fos es ruixa amb l'ajut del flux d'aire. Com que la transferència del material només es produeix en el seu estat líquid, el procés s'anomena fusió i tall làser.
El feix làser es combina amb un gas de tall inert d'alta puresa per allunyar el material fos de la vorada i el gas en si no participa en el tall. El tall per fusió làser pot obtenir una velocitat de tall més alta que el tall de gasificació. L'energia necessària per a la gasificació sol ser superior a l'energia necessària per fondre el material. En la fusió i tall làser, el feix làser només s'absorbeix parcialment. La velocitat màxima de tall augmenta amb l'augment de la potència del làser i disminueix gairebé inversament amb l'augment del gruix de la làmina i l'augment de la temperatura de fusió del material. En el cas d'una certa potència làser, el factor limitant és la pressió de l'aire a l'escletxa i la conductivitat tèrmica del material. La fusió i tall làser permet obtenir incisions lliures d'oxidació per a materials de ferro i metalls de titani. La densitat de potència del làser que produeix fusió però no gasificació està entre 104W/cm2~105W/cm2 per a materials d'acer.
Tall vaporitzat
En el procés de tall de gasificació làser, la velocitat de la temperatura superficial del material que augmenta fins a la temperatura del punt d'ebullició és tan ràpida que n'hi ha prou amb evitar la fusió causada per la conducció de la calor, de manera que part del material es vaporitza en vapor i desapareix, i part del material es ruixa des del fons de l'escletxa mitjançant gas auxiliar El flux bufa. En aquest cas, es requereix una potència làser molt alta.
Per evitar que el vapor del material es condensi a la paret escletxa, el gruix del material no ha de superar en gran mesura el diàmetre del feix làser. Per tant, aquest procés només és adequat per a aplicacions on s'ha d'evitar l'eliminació de material fos. En realitat, aquest processament només s'utilitza en zones on els aliatges a base de ferro són molt petits.
Aquest procés no es pot utilitzar per a materials com la fusta i certes ceràmiques que no es troben en estat fos i, per tant, és poc probable que permetin reconduir el vapor del material. A més, aquests materials solen requerir talls més gruixuts. En el tall de gasificació làser, l'enfocament òptim del feix depèn del gruix del material i de la qualitat del feix. La potència del làser i la calor de vaporització només tenen una certa influència en la posició òptima d'enfocament. En el cas d'un cert gruix de la làmina, la velocitat màxima de tall és inversament proporcional a la temperatura de vaporització del material. La densitat de potència del làser requerida és superior a 108W/cm2 i depèn del material, la profunditat de tall i la posició d'enfocament del feix. En el cas d'un determinat gruix de fulla, suposant una potència làser suficient, la velocitat màxima de tall està limitada per la velocitat del raig de gas.
Tall controlat de fractures
Per a materials fràgils que es danyen fàcilment per la calor, el tall d'alta velocitat i controlable es realitza mitjançant un escalfament per feix làser, que s'anomena tall de fractura controlat. El contingut principal d'aquest procés de tall és: el feix làser escalfa una petita àrea del material fràgil, provocant un gran gradient tèrmic i una forta deformació mecànica en aquesta zona, provocant la formació d'esquerdes en el material. Mentre es mantingui un gradient d'escalfament uniforme, el feix làser pot guiar les esquerdes en qualsevol direcció desitjada.
Tall per fusió per oxidació (tall làser de flama)
La fusió i el tall generalment utilitzen gas inert. Si se substitueix per oxigen o altres gasos actius, el material s'encén sota la irradiació del feix làser i es produeix una reacció química ferotge amb l'oxigen per generar una altra font de calor per escalfar encara més el material, que s'anomena fusió oxidativa i tall .
A causa d'aquest efecte, per a l'acer estructural del mateix gruix, la velocitat de tall que es pot obtenir mitjançant aquest mètode és superior a la del tall per fusió. D'altra banda, aquest mètode pot tenir una pitjor qualitat de tall en comparació amb el tall per fusió. De fet, produirà una vorada més àmplia, rugositat evident, una major zona afectada per la calor i una pitjor qualitat de la vora. El tall de flama làser no és bo quan processing models de precisió i cantonades afilades (hi ha el perill de cremar les cantonades afilades). Es pot utilitzar un làser polsat per limitar la influència tèrmica i la potència del làser determina la velocitat de tall. En el cas d'una certa potència làser, el factor limitant és el subministrament d'oxigen i la conductivitat tèrmica del material.
Un parell de: Components d'una màquina de tall per làser